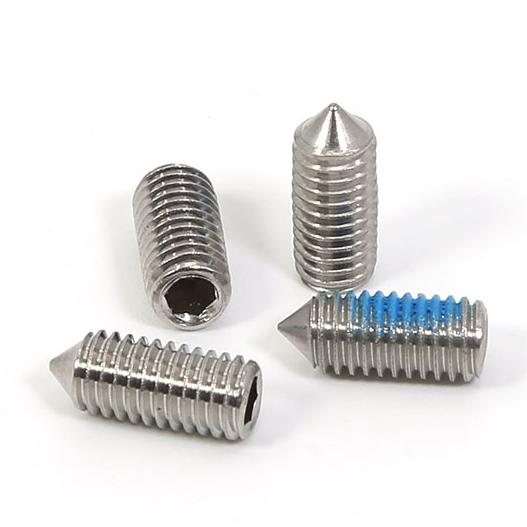
ხრახნების დაყენება(ასევე ცნობილია, როგორც ხრახნიანი ხრახნები) გამოიყენება მექანიკური ტრანსმისიის, ავტომატიზაციის მოწყობილობებისა და ინსტრუმენტების აპარატურის ბირთვის პოზიციონირებისა და ლილვის ფიქსაციის მიზნებისთვის. საველე ინჟინრები ხშირად აწყდებიან მოულოდნელ გაუმართაობებს, როგორიცაა სრიალი, მოშვება, ლილვის ზედაპირის დაზიანება ან ხრახნის მოტეხილობა. პრობლემების უმეტესობა არ გამომდინარეობს ნედლეულის დეფექტებიდან, არამედ არასწორი წვერის სტილის შერჩევით, არასწორი ბრუნვის მომენტის დაყენებით ან სუბსტრატის შეუსაბამობით გამოყენებისას.ხრახნების დაყენება.
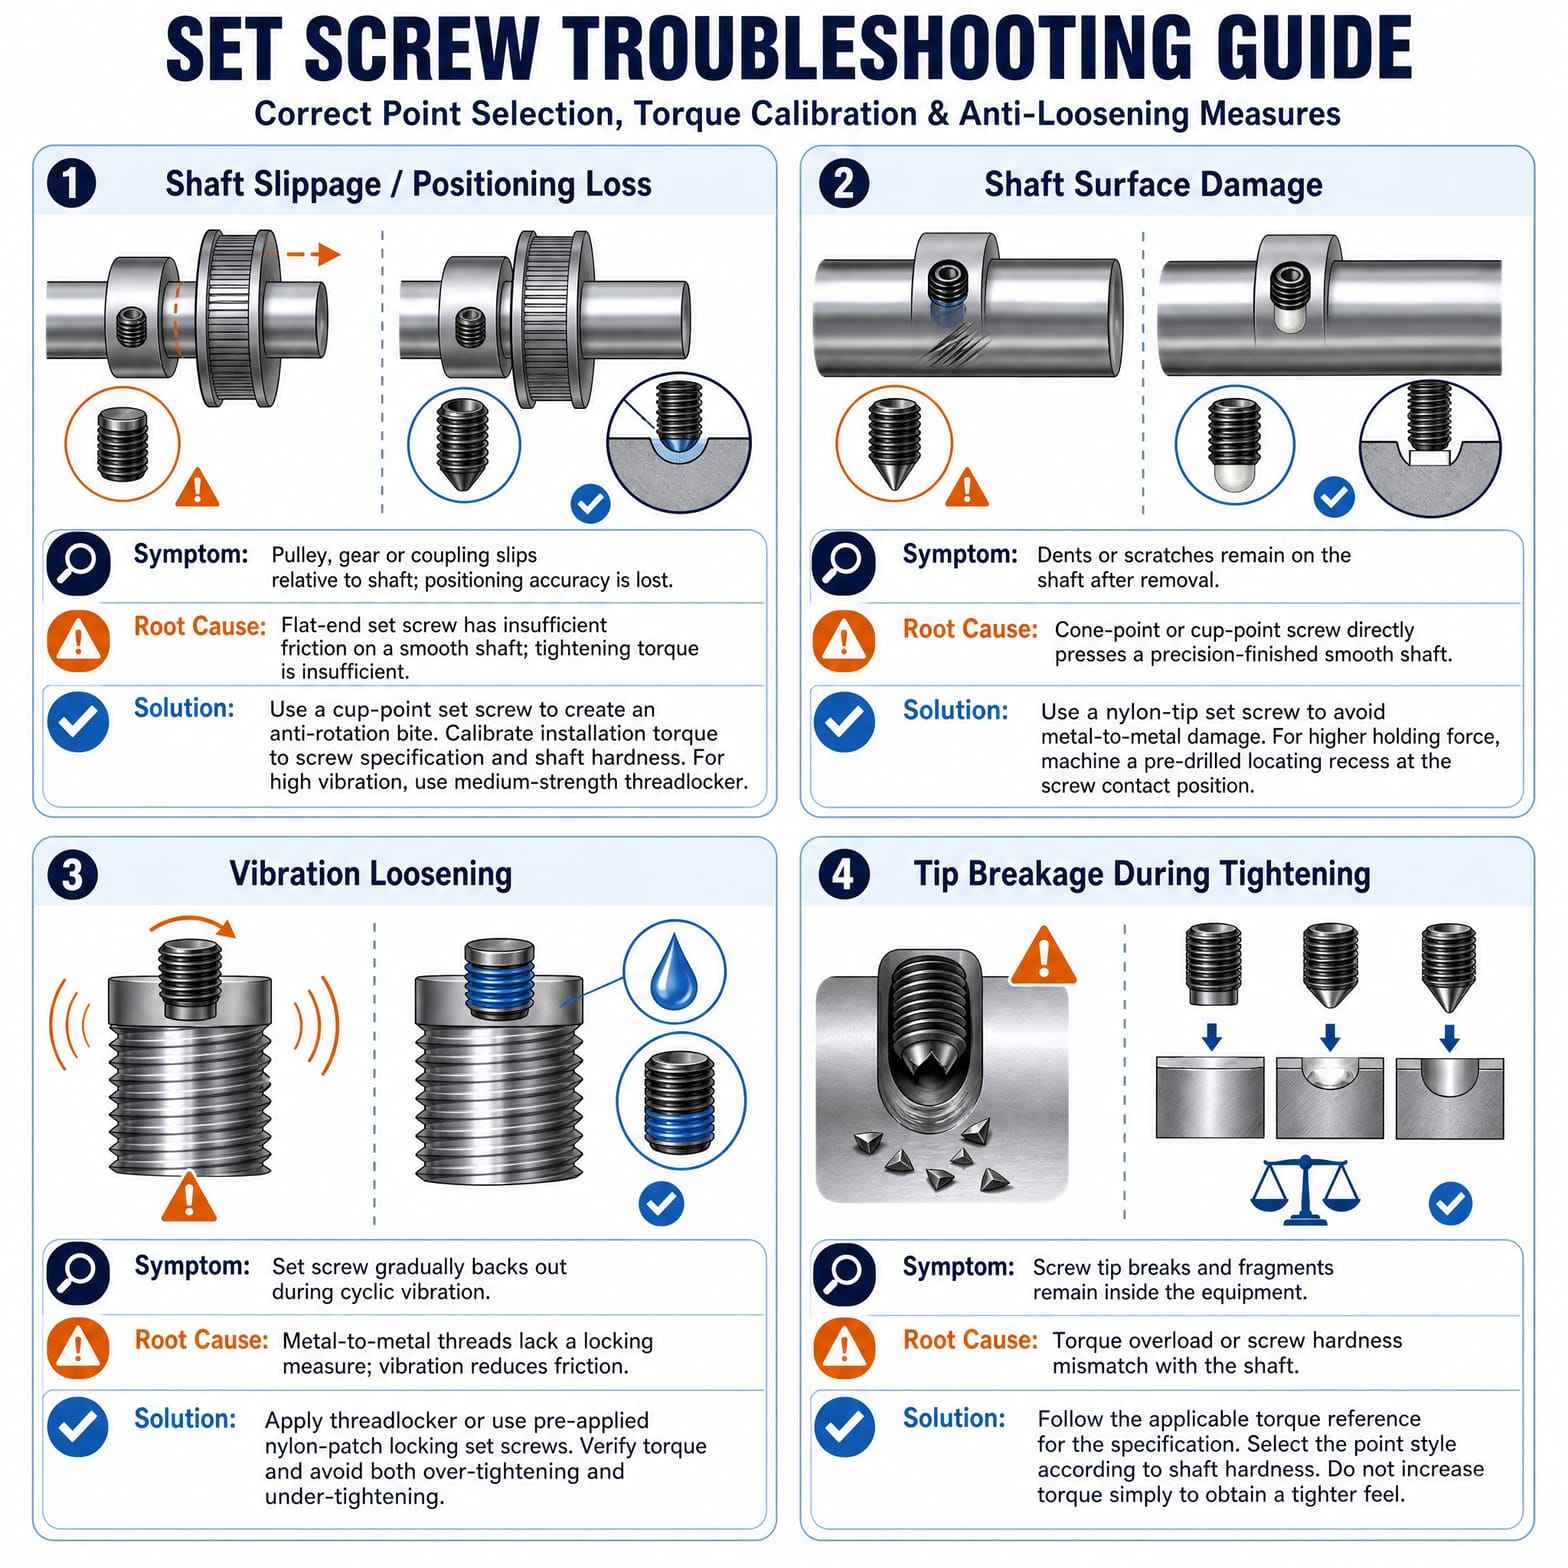
შეცდომა 1: ხრახნი სრიალებს, ლილვი პოზიციიდან ბრუნავს
ფენომენიხანმოკლე ჩართვის შემდეგ, დამაგრებული ბორბალი, მექანიზმი ან შემაერთებელი ლილვთან შედარებით სრიალებს, რაც კარგავს პოზიციონირების სიზუსტეს.
ძირეული მიზეზი:
- არასწორი წერტილის ტიპის შერჩევა: ბრტყელი წერტილიხრახნების დაყენებავიბრაციული დატვირთვის ქვეშ ვერ უზრუნველყოფს საკმარის მოცურების საწინააღმდეგო ხახუნს ლილვის გლუვ ზედაპირზე.
- არასაკმარისი გამკაცრების ბრუნვის მომენტი.
პრაქტიკული გამოსწორება: გადართვა ჭიქის წერტილზეხრახნების დაყენება; მისი ჩაზნექილი წვერი ლილვის ზედაპირზე ქმნის მიკრო-ჩაღრმავებას ბრუნვის საწინააღმდეგოდ. დააკალიბრეთ სამონტაჟო ბრუნვის მომენტი ხრახნის ზომისა და ლილვის სიმტკიცის მიხედვით. მაღალი ვიბრაციის სცენარებისთვის დაამატეთ საშუალო სიმტკიცის ხრახნის დამჭერი.
შეცდომა 2: ლილვის ზედაპირი ძლიერად არის დამსხვრეული/დაზიანებული
ფენომენიდაშლის შემდეგ, ლილვის გარეთა წრეზე აშკარა ორმოები და ნაკაწრები ჩნდება; ლილვის ხელახალი გამოყენების სიზუსტე მკვეთრად ეცემა.
ძირეული მიზეზიკონუსისებრი ან ჭიქისებრი წვერიხრახნების დაყენებაგამოიყენება მაღალი სიზუსტით დამუშავებულ ლილვებზე წინასწარ დამუშავებული პოზიციონირების ჩაღრმავებების გარეშე. მყარი ხრახნის წვერი პირდაპირ ლილვის გლუვ ზედაპირზე აწვება.
პრაქტიკული გამოსწორებაპოზიციონირების ორმოების გარეშე დასრულებული ზედაპირის ზუსტი ლილვებისთვის, აირჩიეთ რბილი წვერიანი ნეილონის ბალიში.ხრახნების დაყენებალითონის ერთ-ერთ ლითონზე დამსხვრევის შედეგად დაზიანების თავიდან ასაცილებლად. თუ საჭიროა მაღალი დამაგრების ძალა, დაამუშავეთ ლილვზე მცირე ზომის ჩაღრმავებები შესაბამის სამაგრი ხრახნის პოზიციაზე.
შეცდომა 3: უწყვეტი ვიბრაციის დროს ხრახნები სპონტანურად ამოიწია
ფენომენიციკლური ვიბრაციით მომუშავე აღჭურვილობა;ხრახნების დაყენებათანდათანობით მოადუნეთ და უკან გამოწიეთ, რაც პოზიციონირების დარღვევას გამოიწვევს.
ძირეული მიზეზი: სუფთა ლითონ-ლითონ ხრახნის შეერთებას არ გააჩნია დამაგრების ზომა; ციკლური ვიბრაცია ანადგურებს ხრახნებს შორის სტატიკურ ხახუნს.
პრაქტიკული გამოსწორებაგამოიყენეთ ძაფის დამჭერი ნაერთი; ან ნეილონის წინასწარ დაფარული, მოშვებული საწინააღმდეგო საშუალებახრახნების დაყენებახელახლა შეამოწმეთ ბრუნვის მომენტის მნიშვნელობა, მოერიდეთ როგორც ზედმეტ, ასევე არასაკმარის მოჭერას.
შეცდომა 4: მონტაჟის დროს სამაგრი ხრახნის წვერი ძვრება
ფენომენი: დაჭიმვისას ხრახნის წვერი ტყდება; გატეხილი ფრაგმენტი შეკრების ღრუში რჩება, მისი ამოღება ძნელია.
ძირეული მიზეზიგადაჭარბებული ბრუნვის მომენტი; ან ძაღლის წვერის/კონუსის წვერის გამოყენებახრახნების დაყენებალილვებზე, რომელთა მასალის სიმტკიცე ხრახნების სიმტკიცეზე გაცილებით დაბალია.
პრაქტიკული გამოსწორებახრახნის ზომასთან შესაბამისი ბრუნვის მომენტის მითითების მნიშვნელობის გათვალისწინებით, მიჰყევით მითითებულ მნიშვნელობას. ლილვის სხვადასხვა სიმტკიცისთვის აირჩიეთ შესაბამისი წვერის გეომეტრია. უკეთესი დამაგრების შეგრძნებისთვის, მაქსიმალური ბრუნვის მომენტი ბრმად არ გამოიყენოთ.
სამონტაჟო ხრახნების წინასწარი შეკვეთის დადასტურების საკონტროლო სია
დიდი რაოდენობით შეკვეთის დადასტურებამდეხრახნების დაყენება, გაიარეთ ეს ოთხი შემოწმება:
- დაადასტურეთ სამუშაო მიზანი: სუფთა პოზიციონირება, ბრუნვის საწინააღმდეგო ფიქსაცია ან ღერძული გადაადგილების საწინააღმდეგო რეგულირება, შესაბამისად აირჩიეთ წვერის სტილი (ჭიქა/ბრტყელი/ძაღლიანი/ნეილონის წვერი).
- შეაფასეთ ლილვის ზედაპირის მოთხოვნა: დაუშვით ჩაღრმავება, ან უნდა შენარჩუნდეს თავდაპირველი გლუვი საფარი.
- შეაფასეთ სამუშაო პირობებში ვიბრაციის დონე და გადაწყვიტეთ, საჭიროა თუ არა ანტი-მოშუშებადი დამუშავება.
- მასობრივი წარმოების დაწყებამდე შეამოწმეთ აწყობის მუშაობა ლილვის რეალურ ნიმუშზე.
საბოლოო შეჯამება
ხრახნების დაყენებაეს არის მარტივი, პატარა შესაკრავები, თუმცა წვერის გეომეტრია, ბრუნვის მომენტის პარამეტრი და ლილვის მასალის შესაბამისობა პირდაპირ განსაზღვრავს მთელი აღჭურვილობის საიმედოობას. პროექტის გუნდებმა გამოყენების მოთხოვნები მკაფიოდ უნდა განსაზღვრონ დიზაინის ეტაპზე, ზოგადი დანიშნულების ნაცვლად.ხრახნების დაყენებამხოლოდ ხრახნის ზომით. სპეციფიკაციის შესათავაზებლად, ლილვის მასალისა და სამუშაო მდგომარეობის პარამეტრები შესაკრავების მომწოდებლებს აცნობეთ.
გამოქვეყნების დრო: 24 აგვისტო-2026