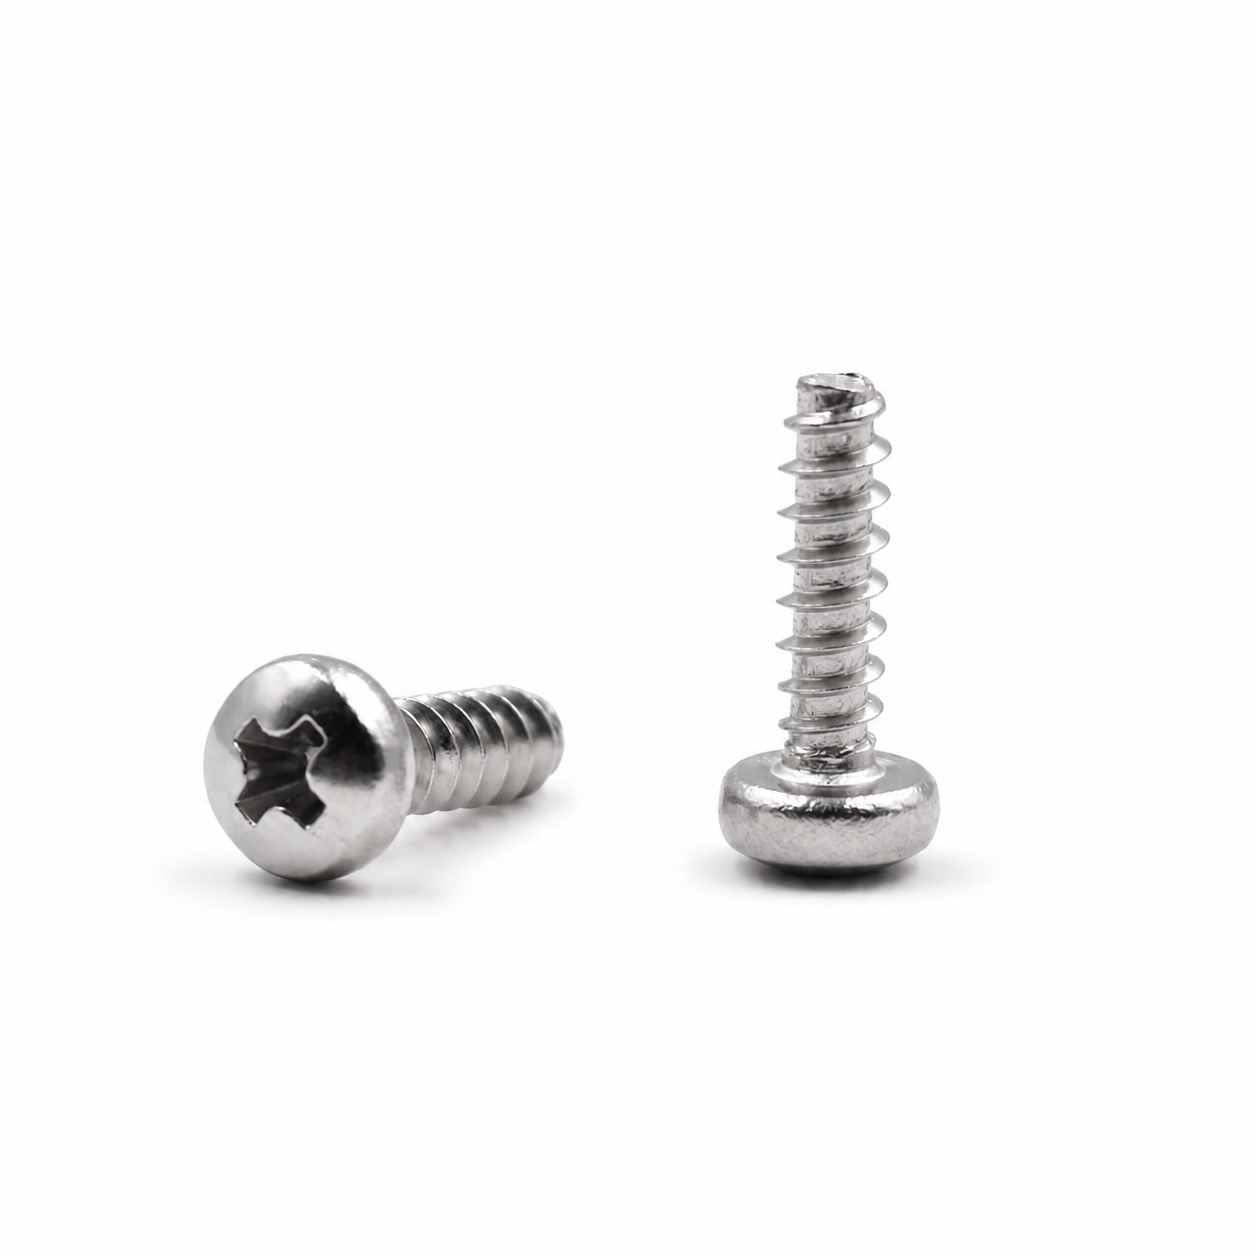
ბევრი დიზაინის გუნდი მკურნალობსთვითმოხრახნიანი ხრახნები პან-თავითროგორც უნივერსალური სასაქონლო სახრახნები. ისინი უგულებელყოფენ პანელის თავის წნევის გაფანტვის მახასიათებელს და განივი ჩაღრმავების ბრუნვის მომენტის ლიმიტებს. სპეციფიკაციების არასწორი გადაწყვეტილებები გამოიწვევს სამუშაო ნაწილის ჩაღრმავებას, ჭრილების მოხსნას ან შესუსტებულ შეკვრას მასობრივი წარმოების გაშვების შემდეგ.
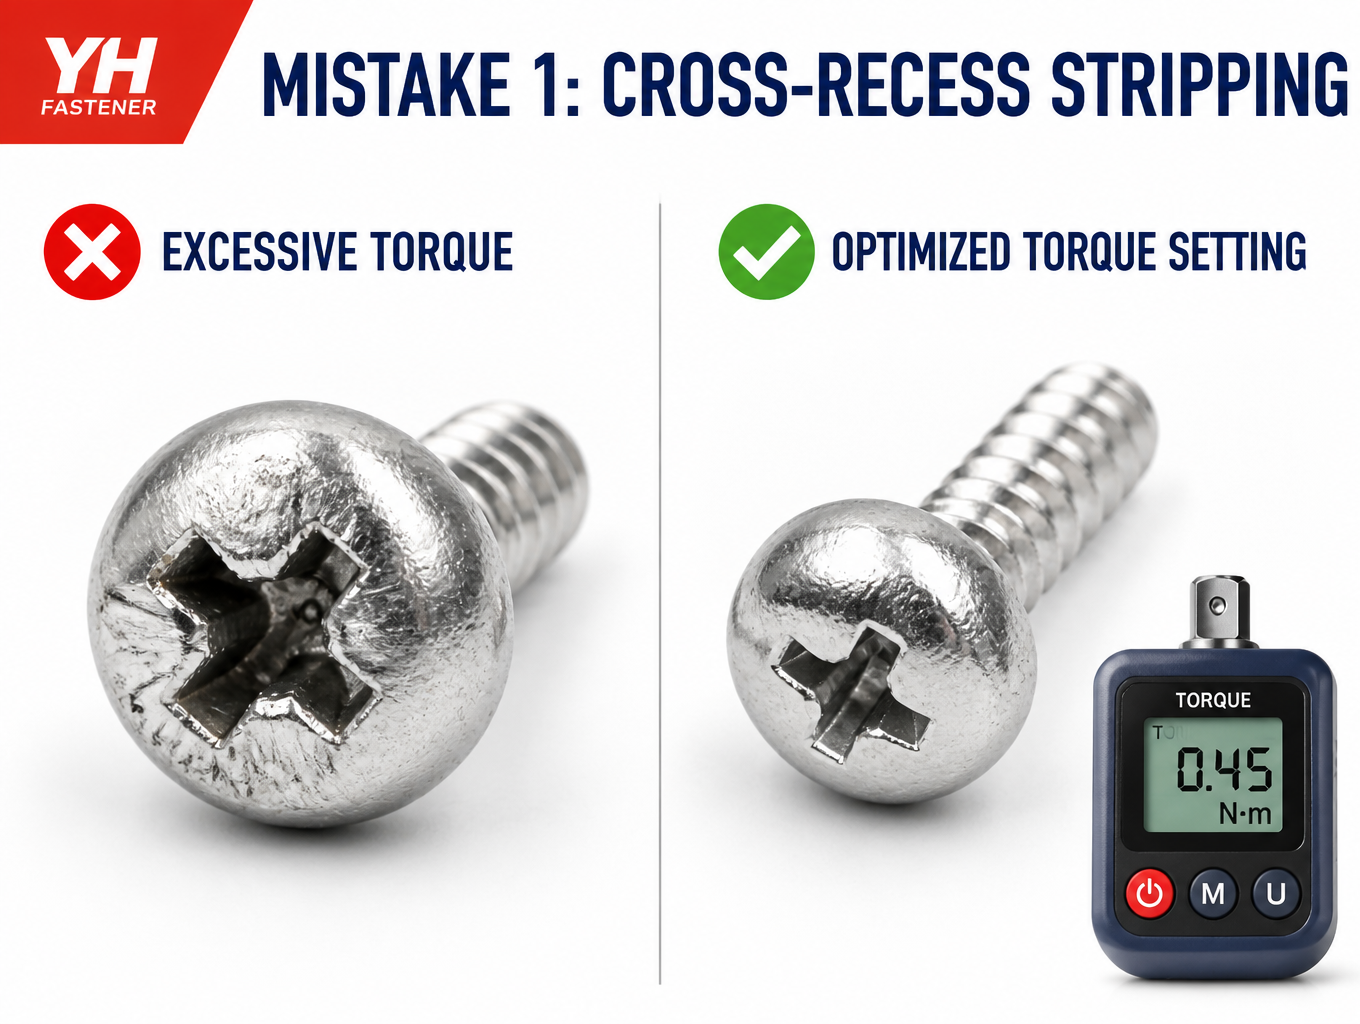
შეცდომა 1: გადაჭარბებული მამოძრავებელი მომენტი, რაც იწვევს განივი ჩაღრმავების გაშიშვლებას
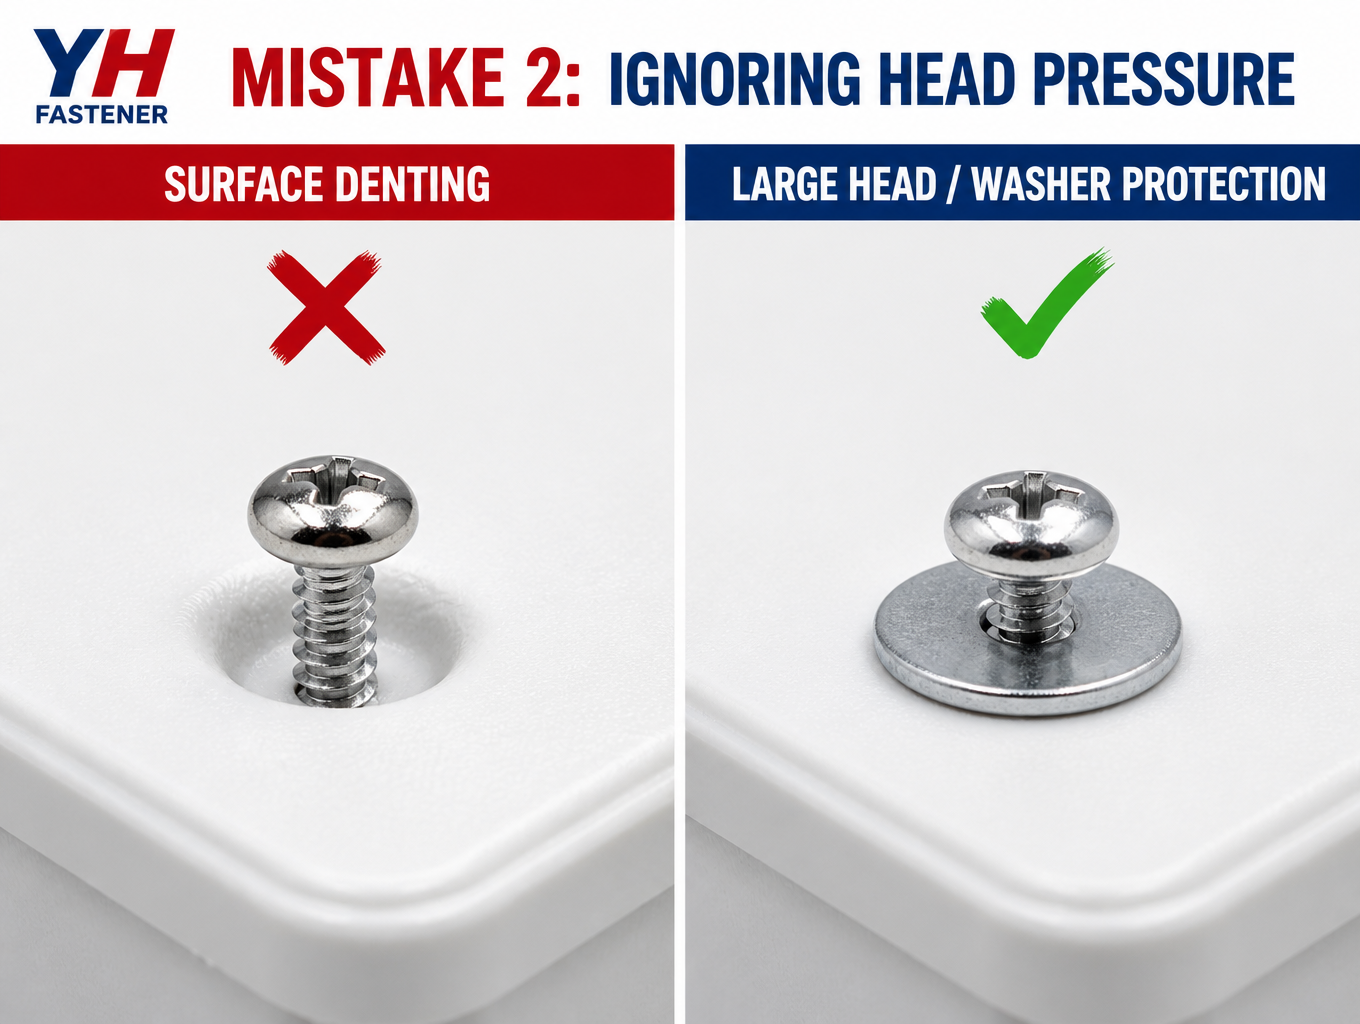
შეცდომა 2: ტაფის თავზე წნევის იგნორირება, რაც თხელ პლასტმასზე ან ლითონის ფურცლებზე ჩაღრმავებების გაჩენას იწვევს.
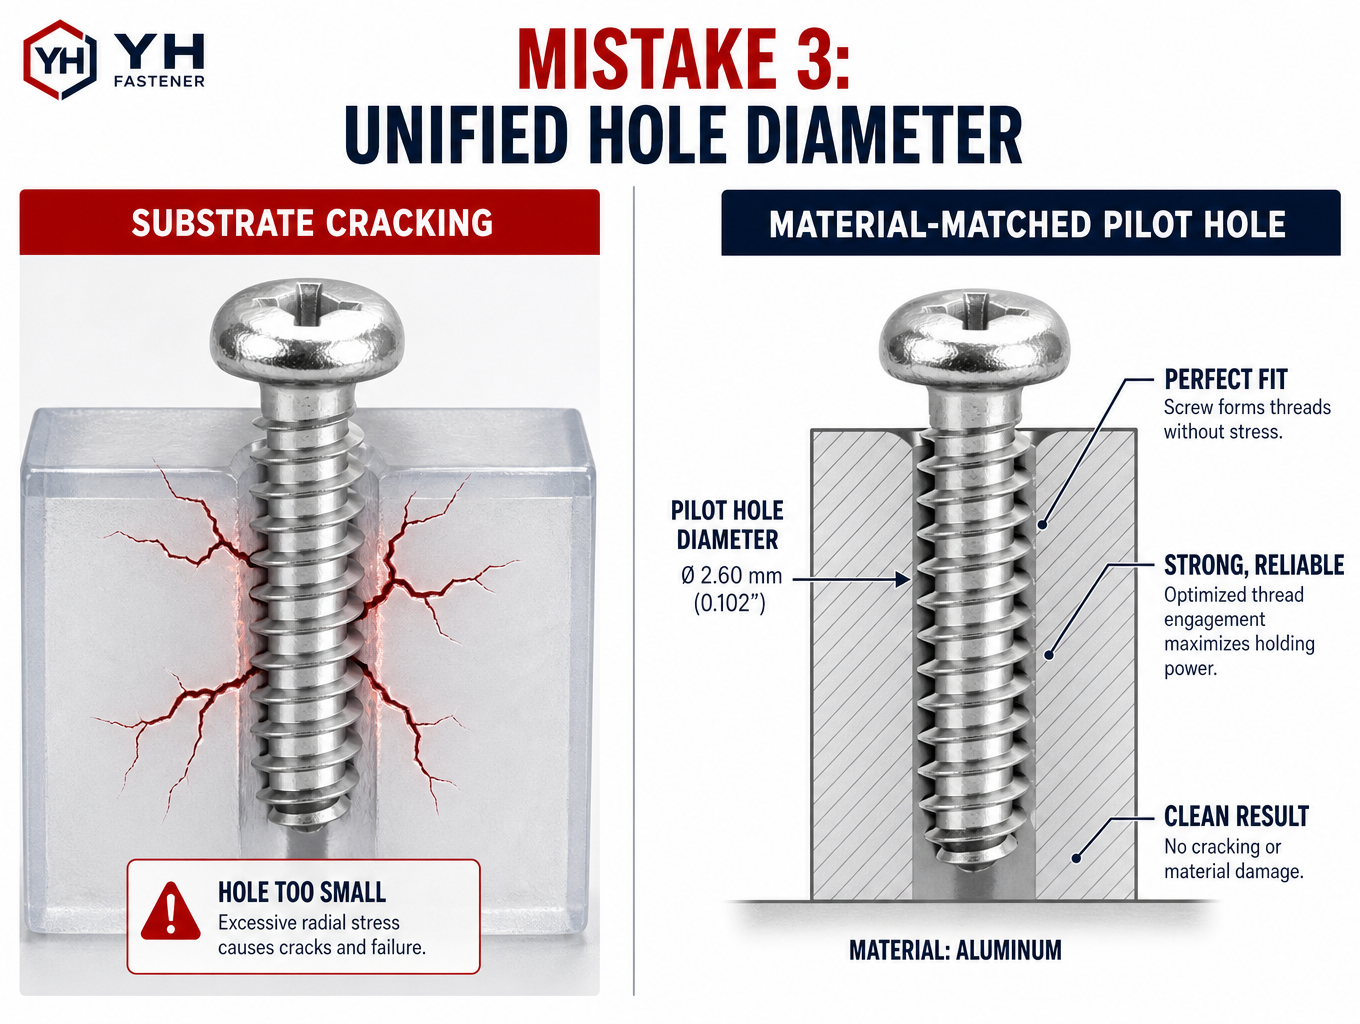
შეცდომა 3: სხვადასხვა სუბსტრატის მასალებისთვის ერთიანი საპილოტე ხვრელის დიამეტრი
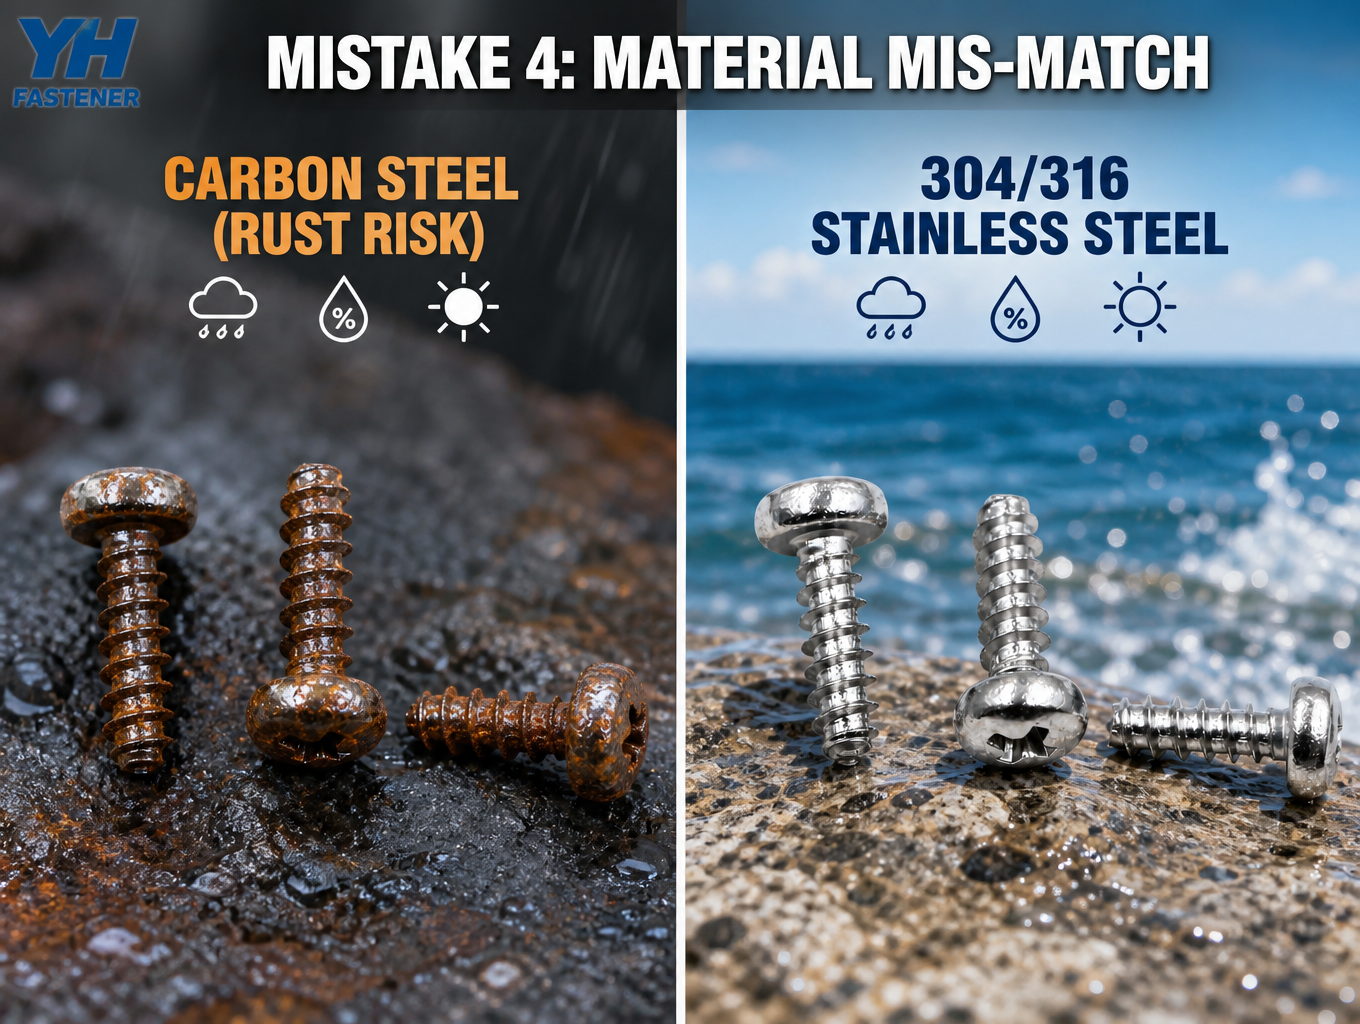
შეცდომა 4: მატერიალური შეუსაბამობა რეალურ მომსახურების გარემოსთან
თვითმოხრახნიანი ხრახნების წინასწარი შეკვეთის საკონტროლო სია
დიდი რაოდენობით შეკვეთების გამოშვებამდე გაეცანით ამ პუნქტებს:
- 1დაადასტურეთ სამუშაო ნაწილის კედლის სისქე, შეარჩიეთ ტაფის თავის შესაბამისი დიამეტრი ზედაპირის ჩაღრმავების თავიდან ასაცილებლად.
- 2დაადასტურეთ საბაზისო მასალის ტიპი (პლასტმასი / ალუმინი / ფოლადის ფურცელი) და მიიღეთ საპილოტე ხვრელის დიამეტრის სწორი მითითება.
- 3დააყენეთ აწყობის მაქსიმალური დასაშვები ბრუნვის მომენტი, რათა თავიდან აიცილოთ განივი ჩაღრმავება.
- 4შეაფასეთ სამუშაო გარემოს ტენიანობა და კოროზიის რისკი, შეარჩიეთ შესაბამისი ხრახნების მასალა და ზედაპირის დამუშავება.
- 5წარმოებამდელი ნიმუშებით ჩაატარეთ რეალური სამუშაო ნაწილის შესაბამისობის ტესტი, გადაამოწმეთ შესაკრავის ეფექტურობა და ზედაპირის მდგომარეობა.
დახურვა
პრაქტიკული შესრულებათვითმოხრახნიანი ხრახნები პან-თავითდამოკიდებულია არა მხოლოდ ხრახნის სპეციფიკაციებზე, არამედ თავის დიამეტრის შესაბამისობაზე, ბრუნვის მომენტის პარამეტრზე, საპილოტე ხვრელის ზომასა და მასალის გარემოსთან შესაბამისობაზე. აწყობის ველზე მრავალი პრობლემა ამ დამხმარე პარამეტრების იგნორირებისგან წარმოიშობა. დიზაინის ფაზაში დააზუსტეთ სამუშაო ნაწილის სტრუქტურისა და მომსახურების მდგომარეობის მოთხოვნები და სრული სპეციფიკაციები გადაეცით შესაკრავების მომწოდებლებს, რათა თავიდან აიცილოთ მასობრივი წარმოების რისკები.
ჩვენი ქარხნის შესახებ და როგორ დაგვიკავშირდეთ
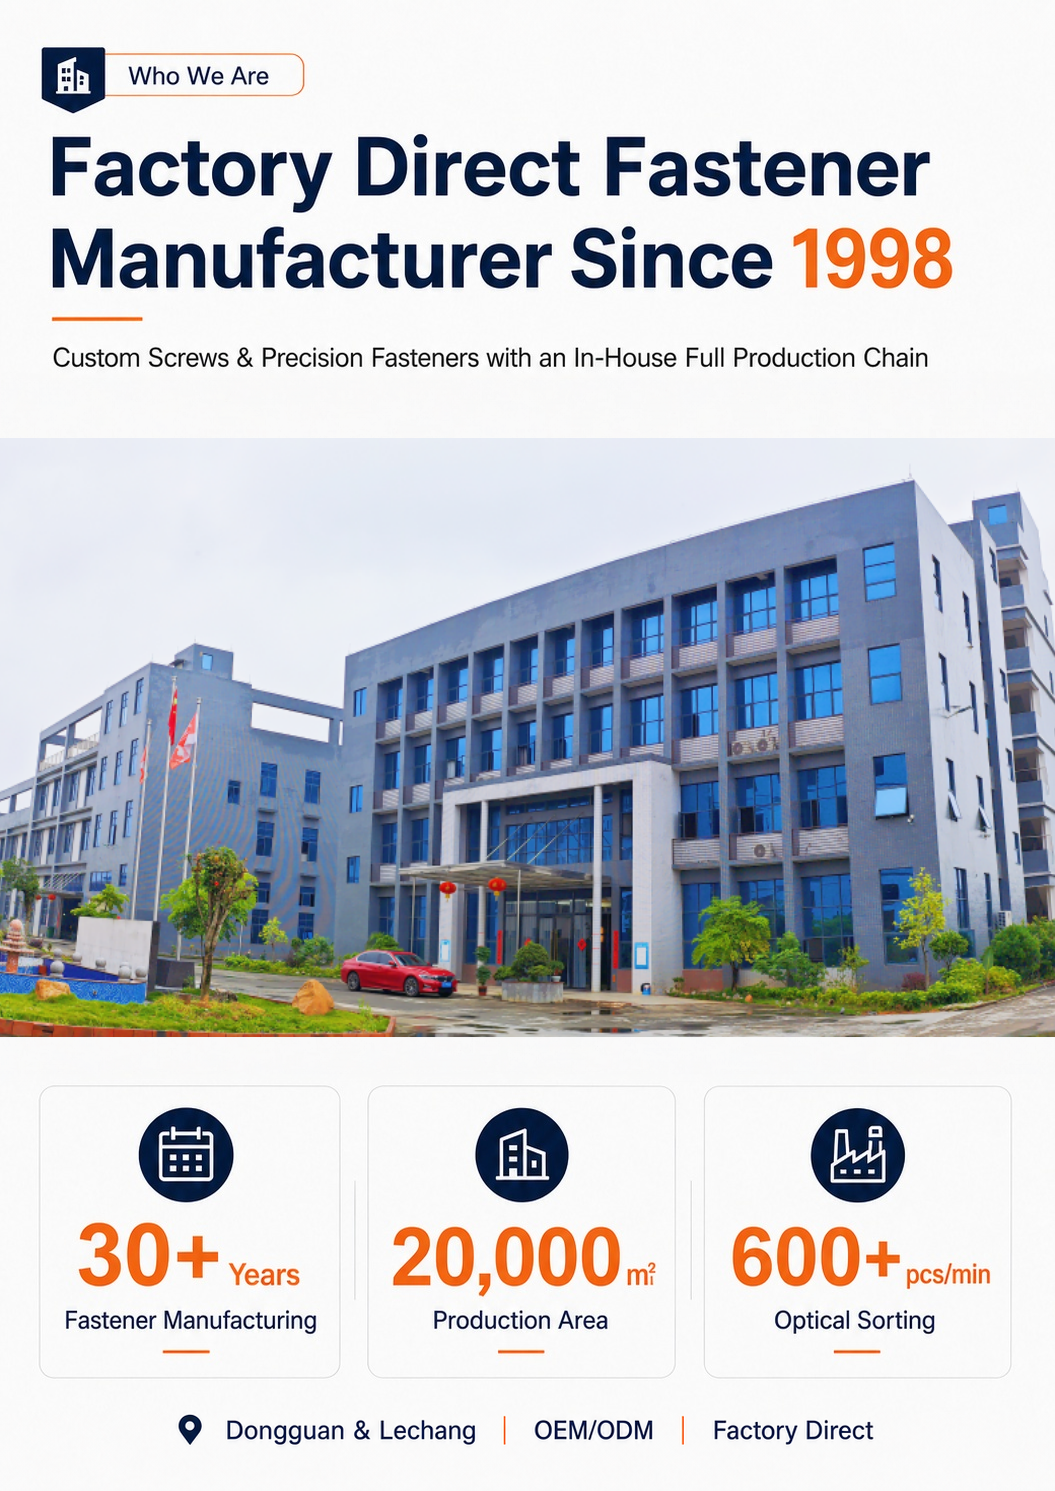
ჩვენ ვართ გამოცდილი შესაკრავების მწარმოებელი, რომელიც გლობალური B2B კლიენტებისთვის აწვდის როგორც სტანდარტულ, ასევე ინდივიდუალურად დამზადებულ თვითმოხრახნიან ხრახნებს. ჩვენი ხარისხის კონტროლის შიდა პროცედურები მოიცავს შემომავალი ნედლეულის ინსპექტირებას, პროცესის მონიტორინგს და მზა პროდუქტის ზომების შემოწმებას. ჩვენ ვუჭერთ მხარს ნიმუშების შეფასებას, მცირე პარტიების პროტოტიპებს და დიდი მოცულობის OEM შეკვეთებს.
თუ არჩევანში დაბნეულობას წააწყდებითთვითმოხრახნიანი ხრახნები პან-თავითან თუ გჭირდებათ ციტატის მხარდაჭერა თქვენი მომავალი პროექტისთვის, გთხოვთ, გამოგვიგზავნოთ თქვენი ნახატი, მასალის შესახებ ინფორმაცია და გამოყენების ისტორია. ჩვენი ტექნიკური გაყიდვების გუნდი გიპასუხებთ თქვენი პროექტისთვის მიზნობრივი წინადადებებით.
გამოქვეყნების დრო: 2026 წლის 10 სექტემბერი